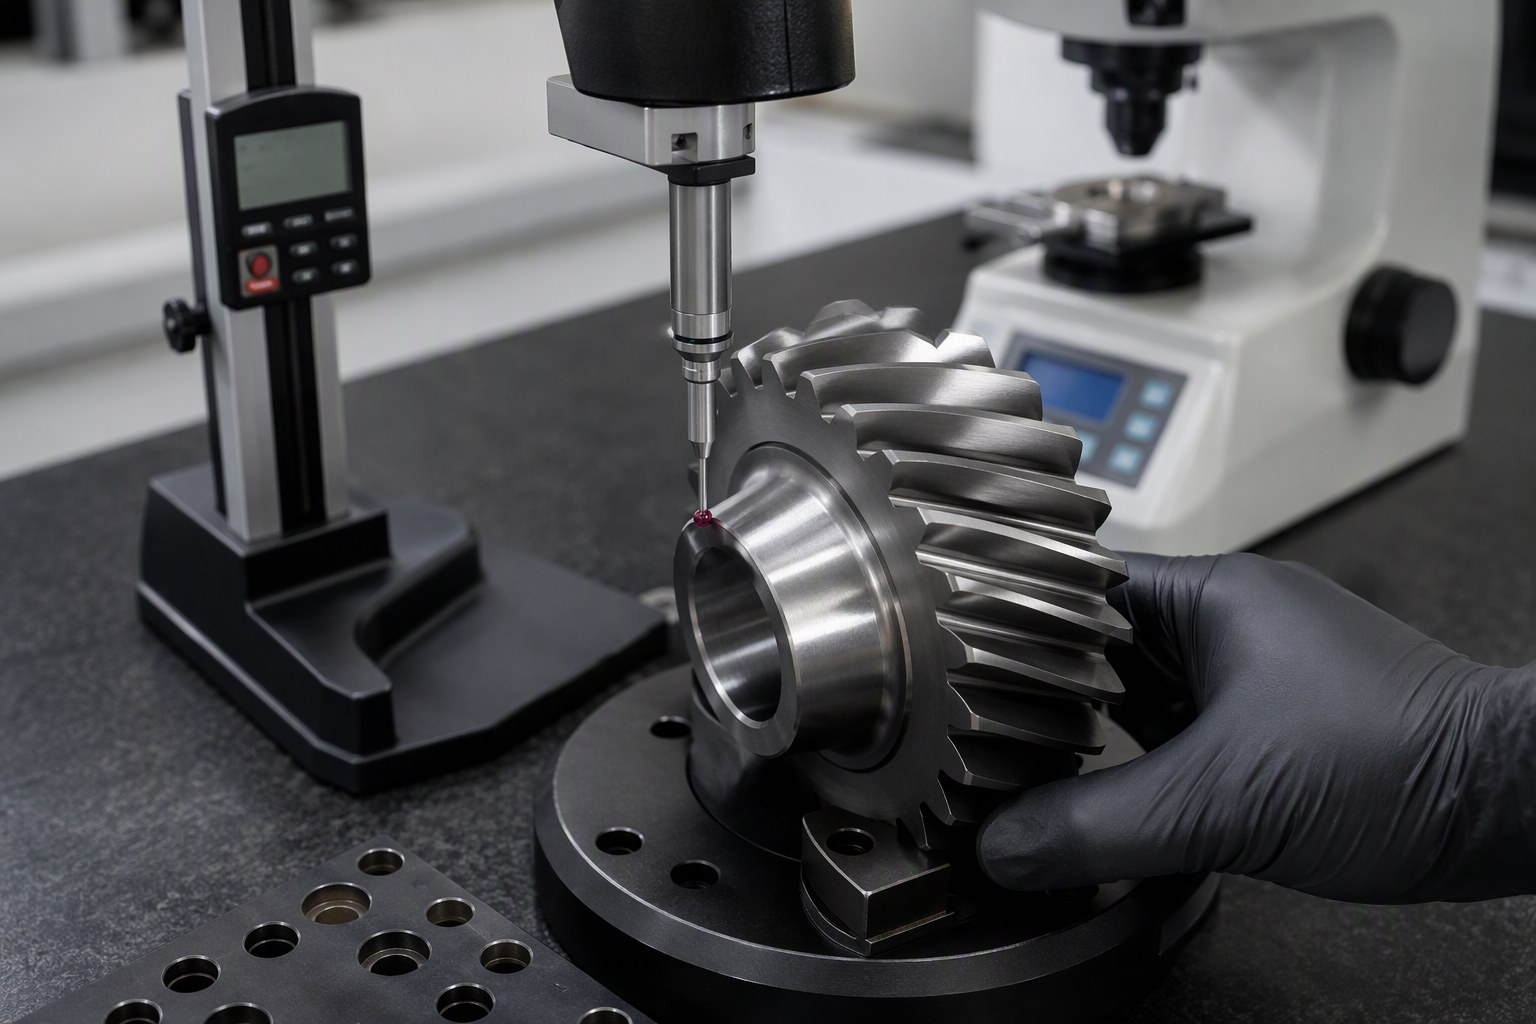
检测设备
检测设备
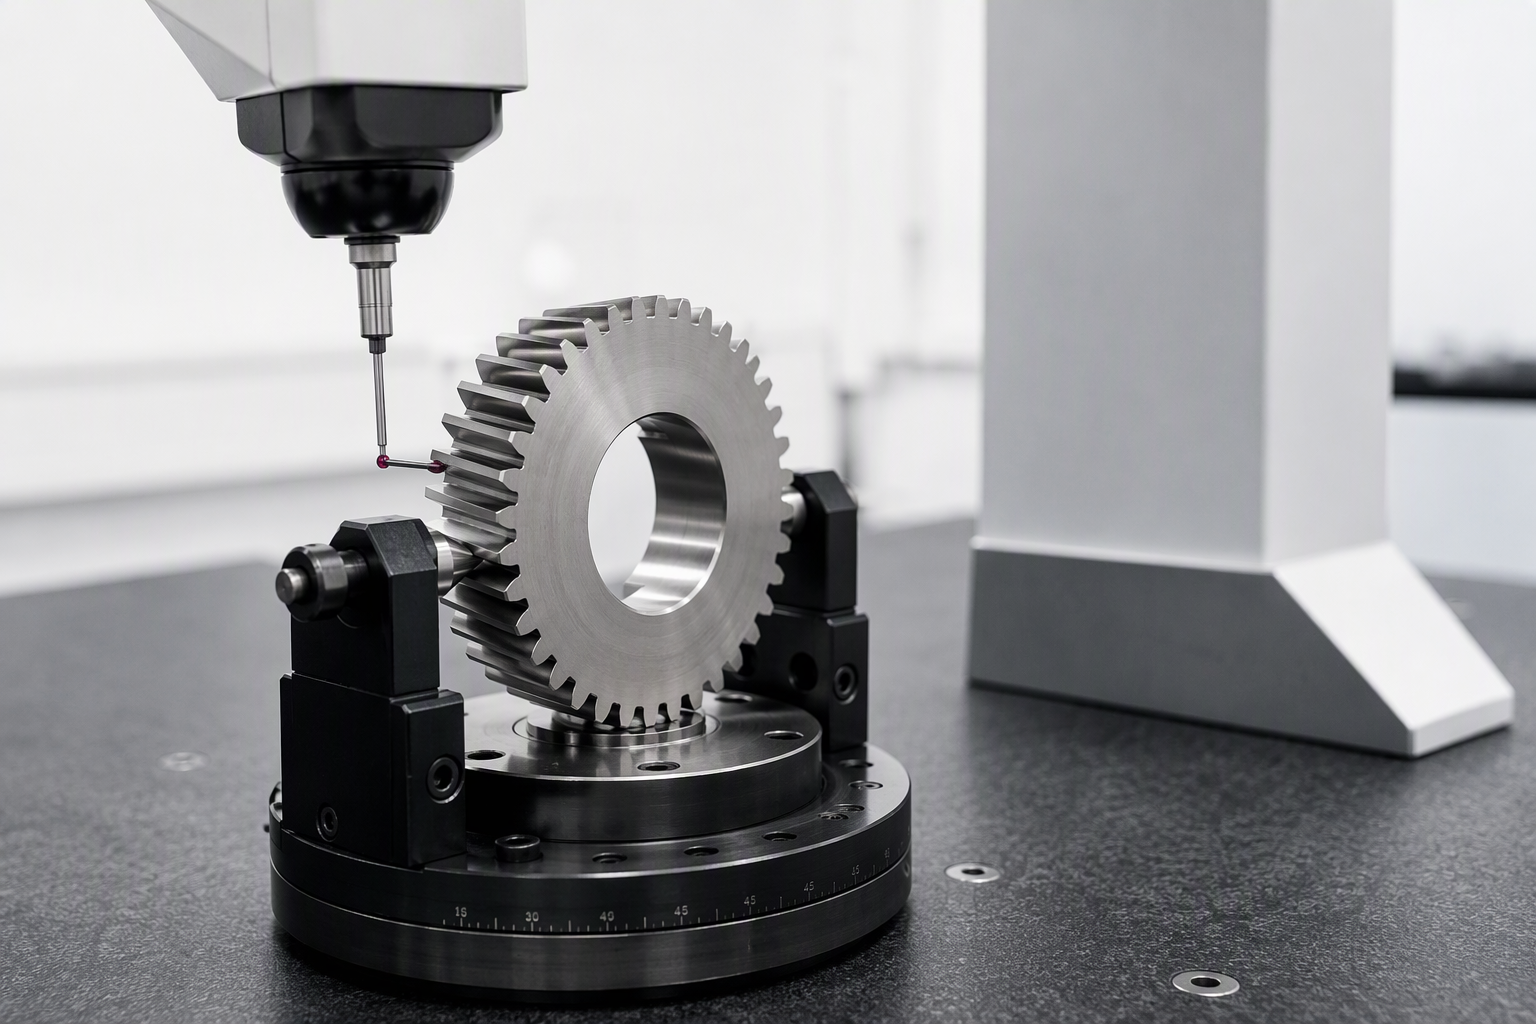
三坐标测量机(CMM)
测头逐点采集齿面数据,测量齿形、齿向、齿距偏差与径向跳动,并检测内孔位置与形位公差,是判定齿轮是否达到 DIN/ISO 精度等级的核心依据。
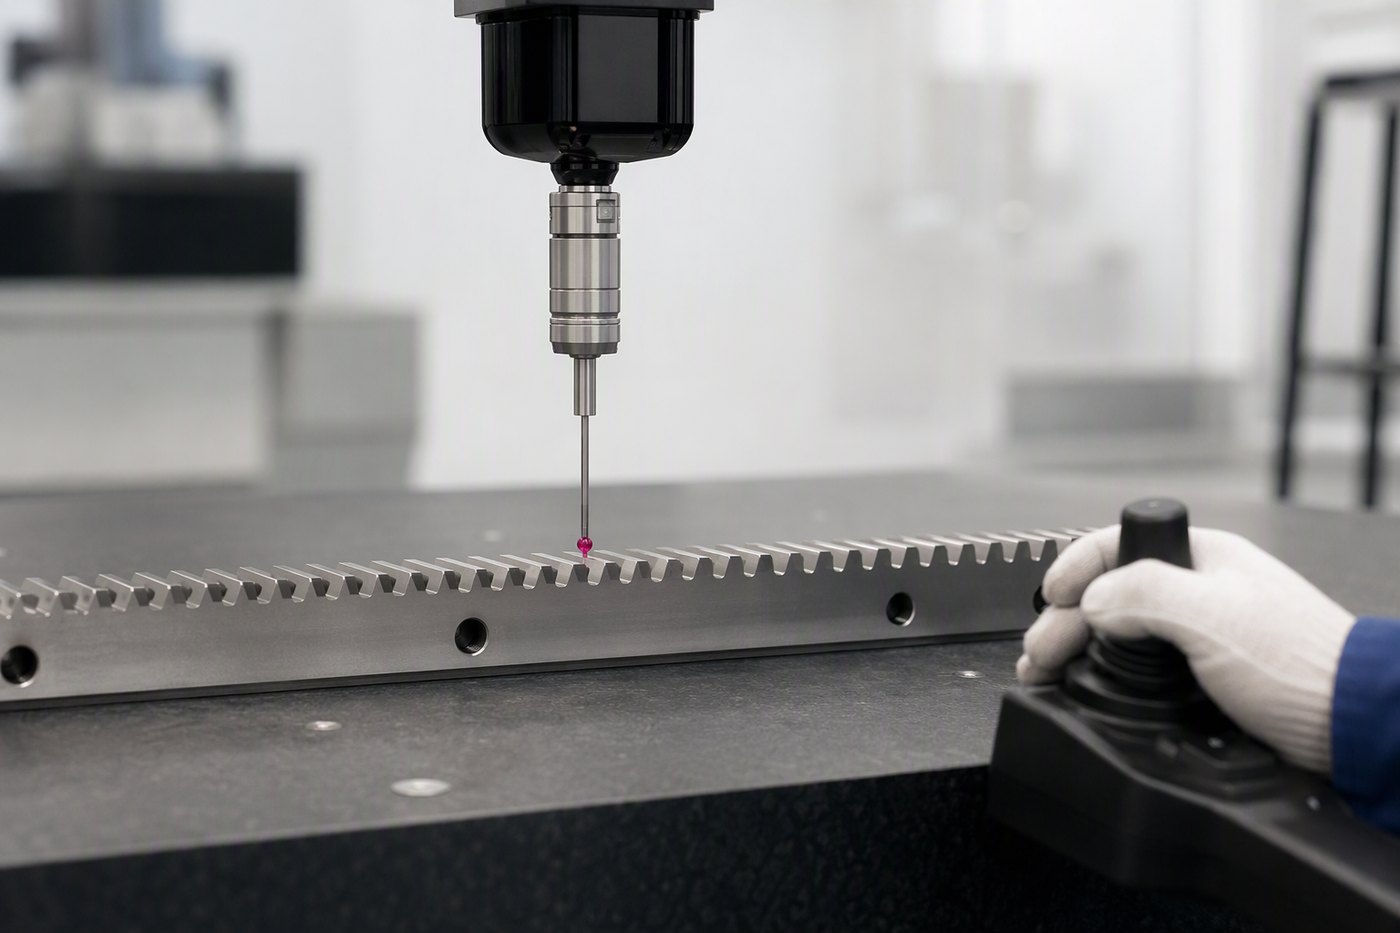
齿条三坐标检测
沿齿条全长扫描,检测累积齿距误差、直线度与平行度,确保多段拼接后运行平稳、长行程定位准确。
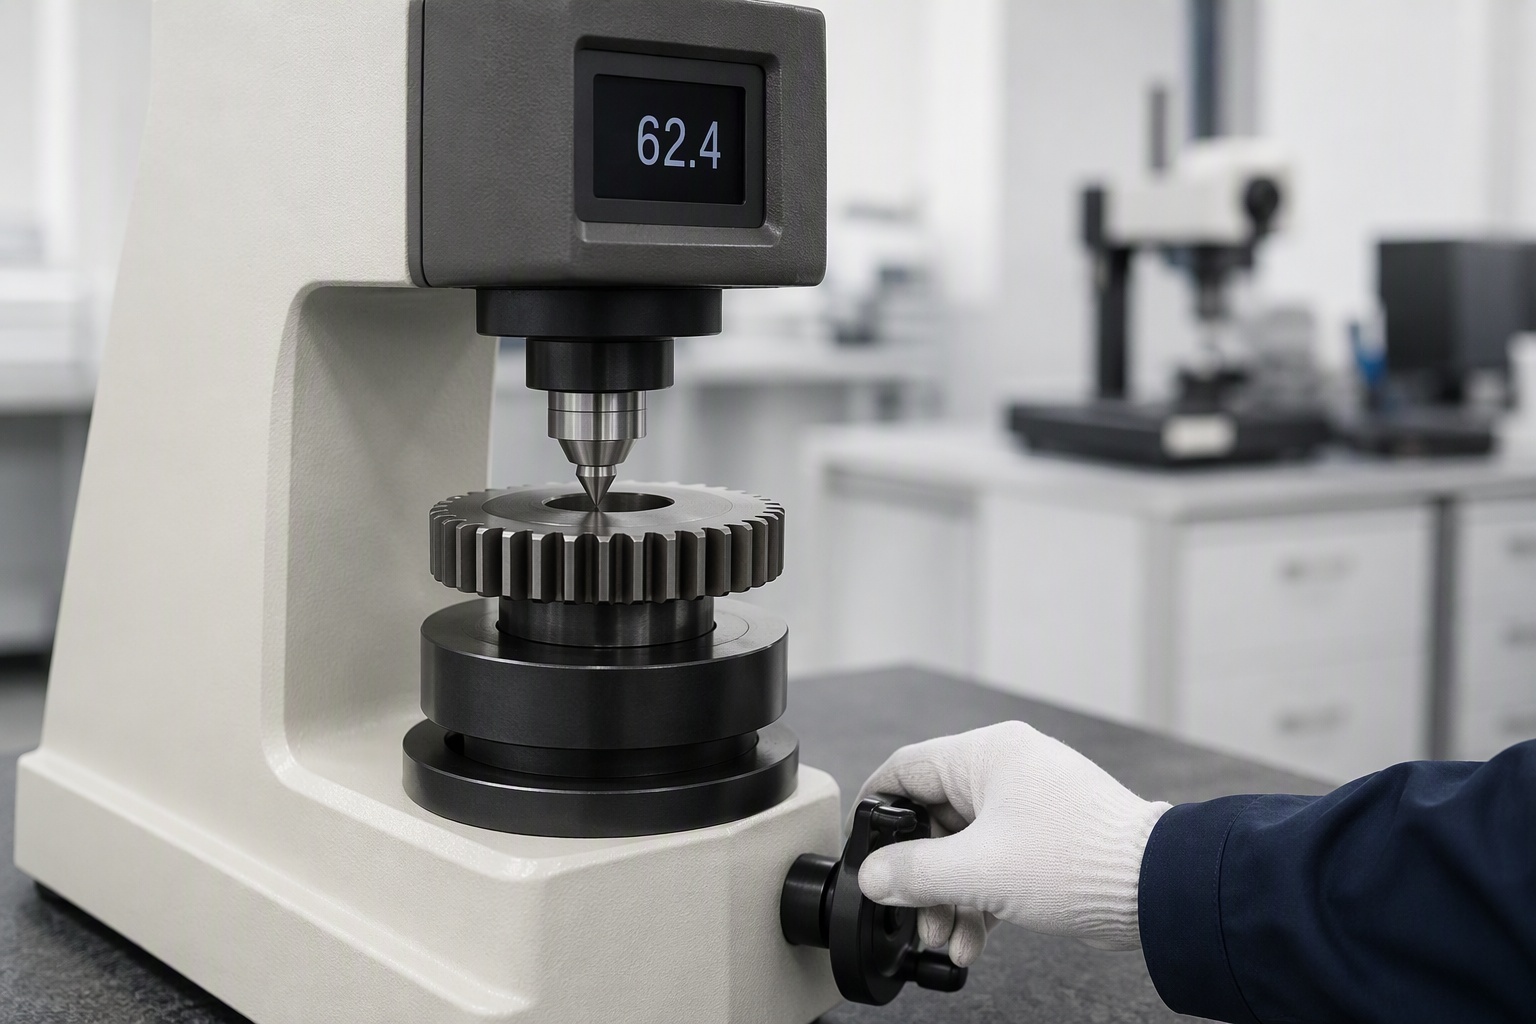
硬度计
淬火或渗碳后进行洛氏/维氏硬度测试,确认表面与心部硬度,验证热处理是否达到规定的耐磨性与承载能力。
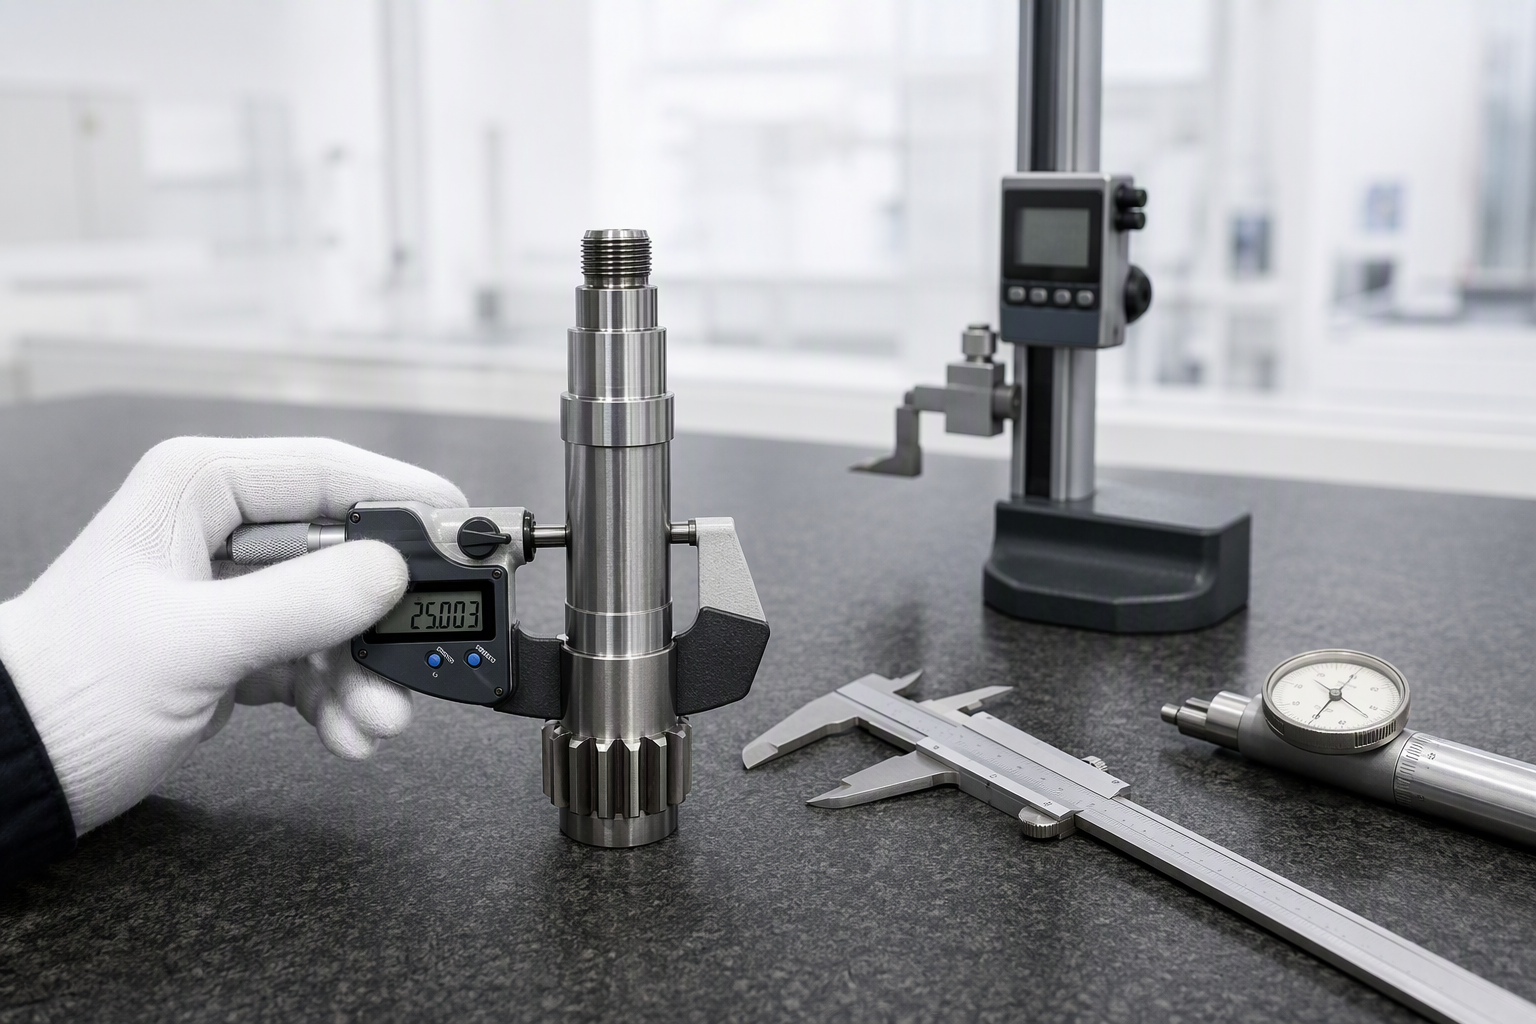
精密量具
千分尺、高度规、内径表与齿厚卡尺用于首件与过程检验,快速准确地检测外径、内孔、长度与齿厚等关键尺寸。
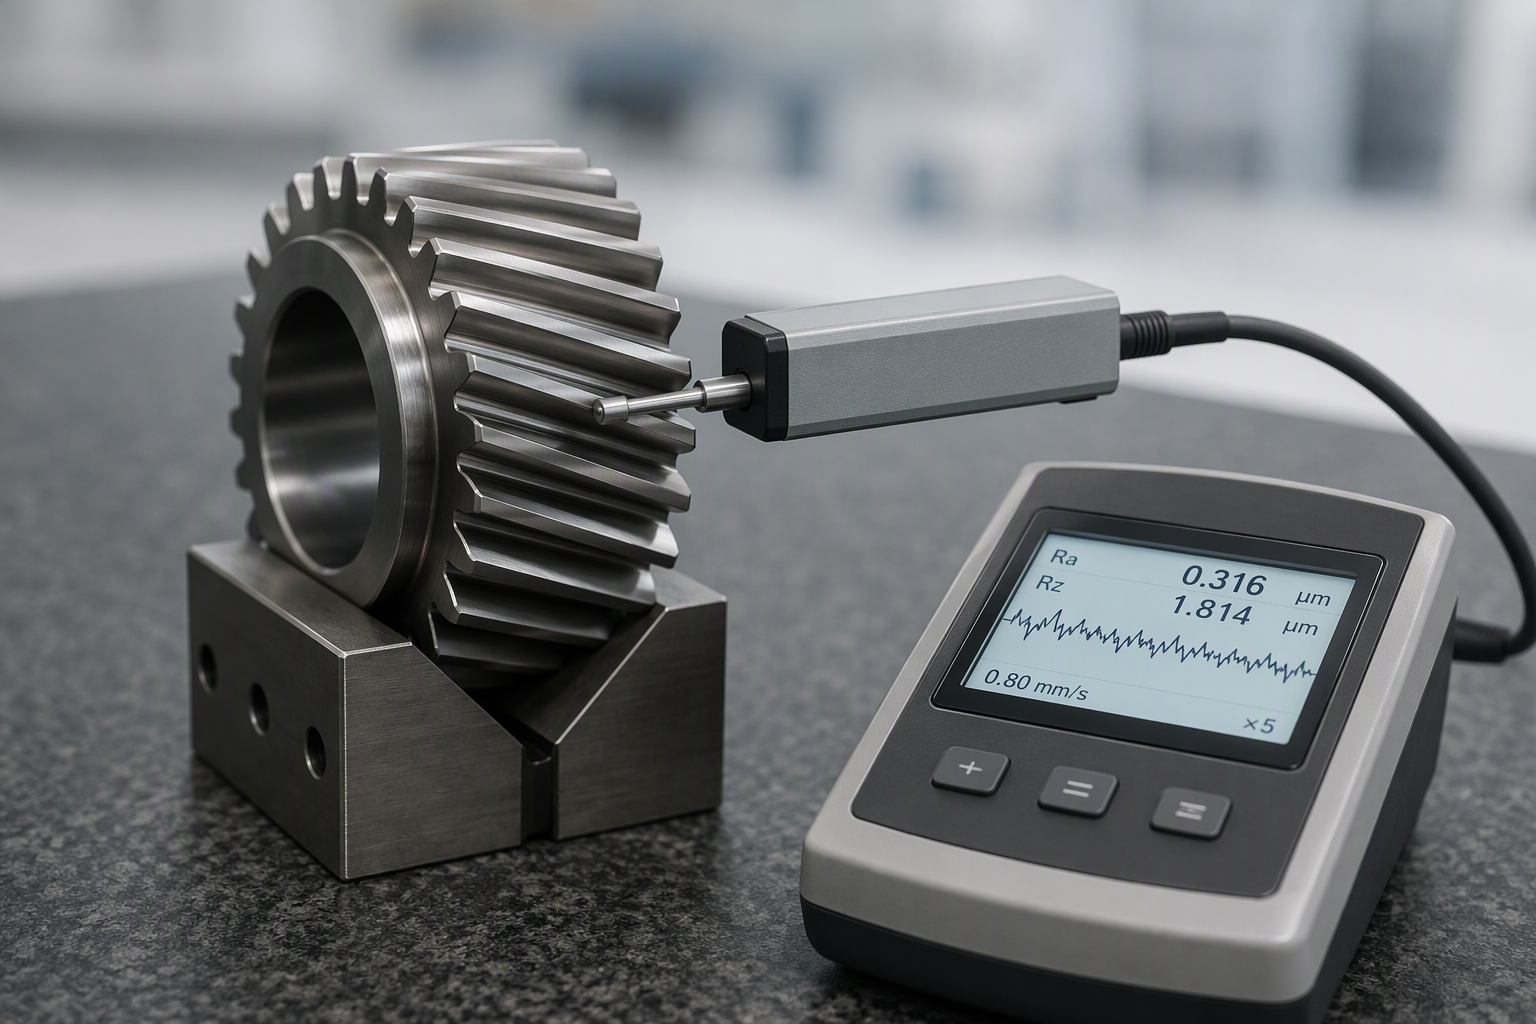
粗糙度仪
金刚石测针扫描齿面、内孔与密封面,测量 Ra / Rz 值,确保表面质量满足降噪、减摩、配合与使用寿命要求。
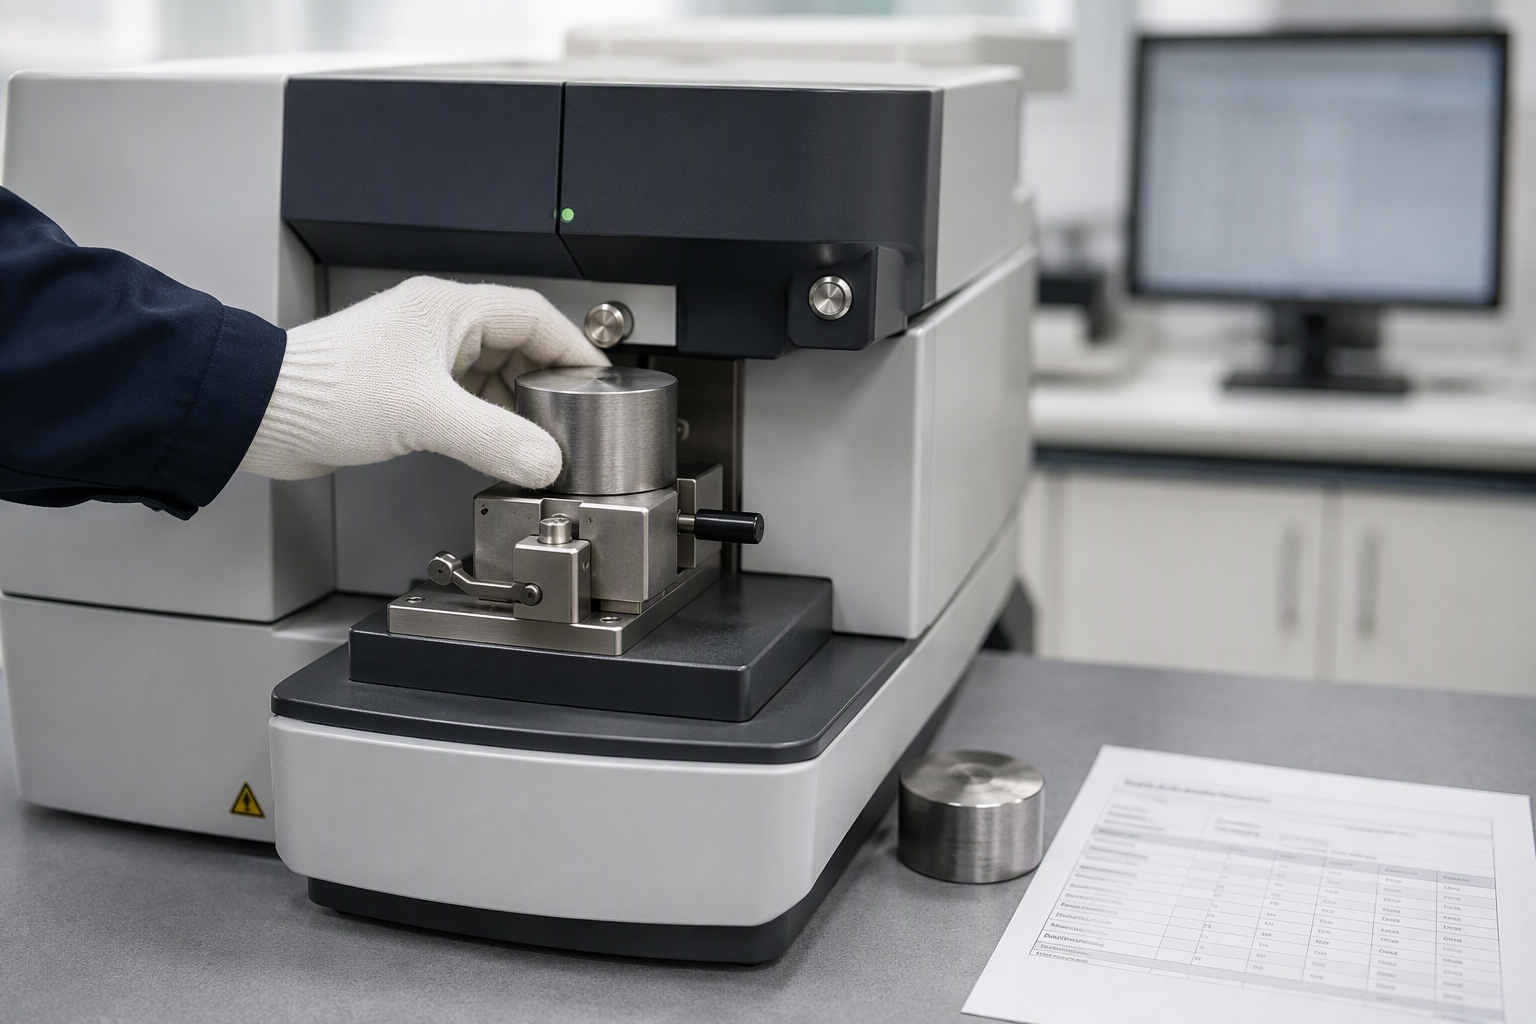
材料验证
通过光谱分析与材质证明核查来料钢材的牌号与化学成分,从源头杜绝混料,保证材料性能符合图纸要求。
检测流程
五道质量关口
来料检验
材料牌号、材质证明与毛坯尺寸。
首件检验
每批首件全尺寸检测。
过程检验
每道工序监控关键尺寸。
热处理检验
处理后验证硬度与淬硬层深。
成品检验
包装前检测齿形、内孔、外径、长度与外观。
质量标准
执行的质量控制标准
| 齿轮精度 | 按图纸 DIN 3962 / ISO 1328 等级 |
| 齿条精度 | 按系列 DIN 6–DIN 10 |
| 滚子链 | ISO 606 / ANSI B29.1 |
| 链轮 | ISO 606 齿形 |
| 同步带与带轮 | ISO 5294 / ISO 13050 |
| 一般公差 | 未注公差按 ISO 2768 |
产品验证能力
- 齿条齿轮啮合试装与侧隙检查
- 链条与链轮配合检查
- 同步带与带轮齿形匹配验证
- 首件与批量一致性抽检
检测报告
检测报告样本
以下仅展示报告格式,具体型号、批次及结果已遮蔽;并非真实检测记录或产品合格证明。正式文件按具体产品与订单要求确认。
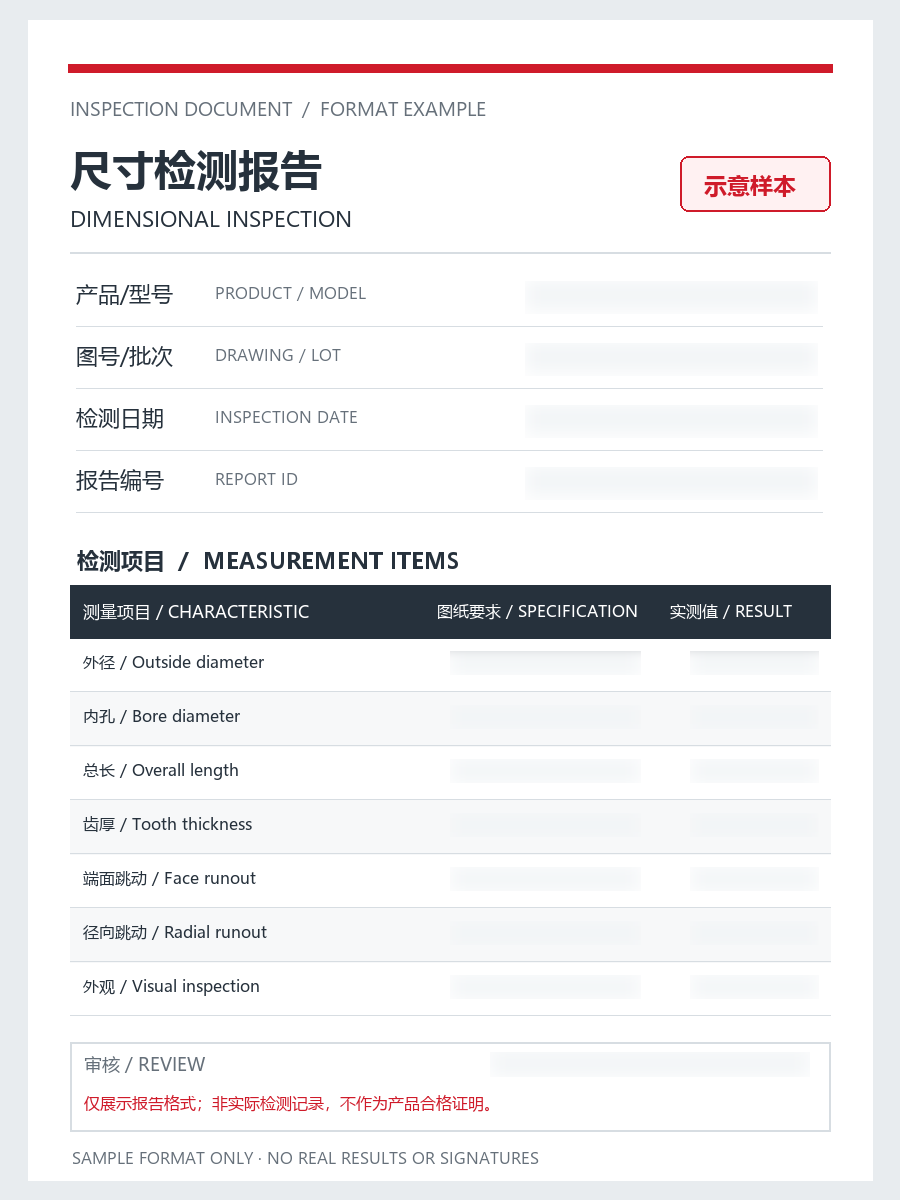
尺寸检测报告
示意样本 · 具体数据已遮蔽
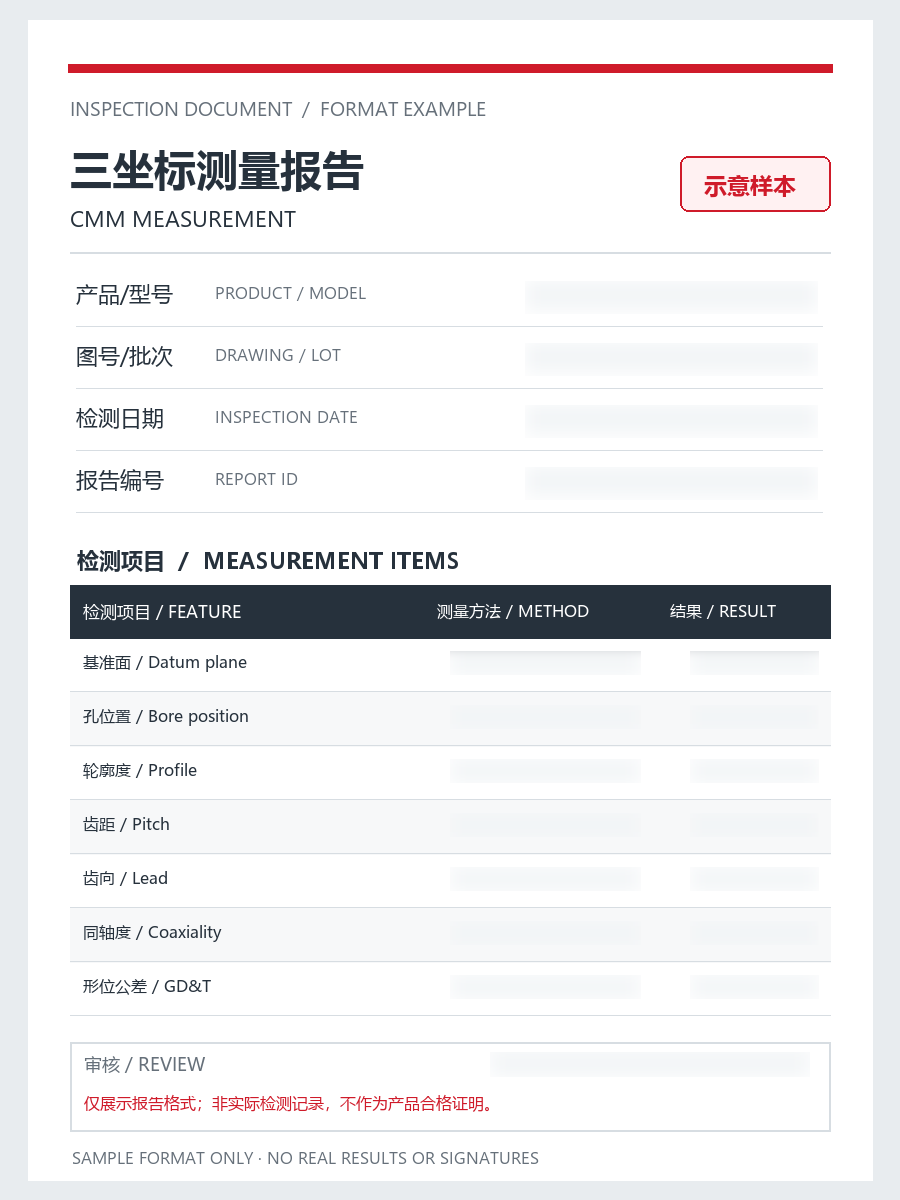
三坐标测量报告
示意样本 · 具体数据已遮蔽
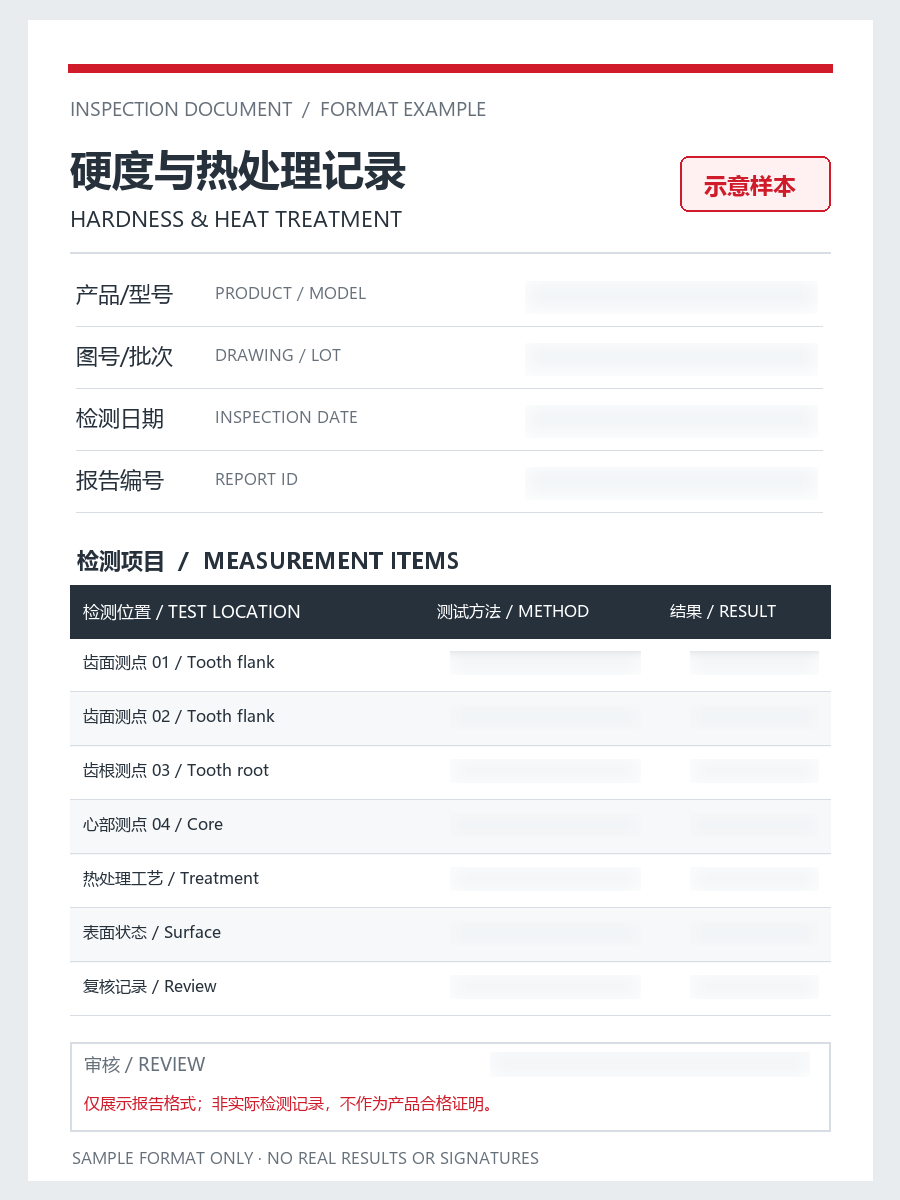
硬度/热处理记录
示意样本 · 具体数据已遮蔽
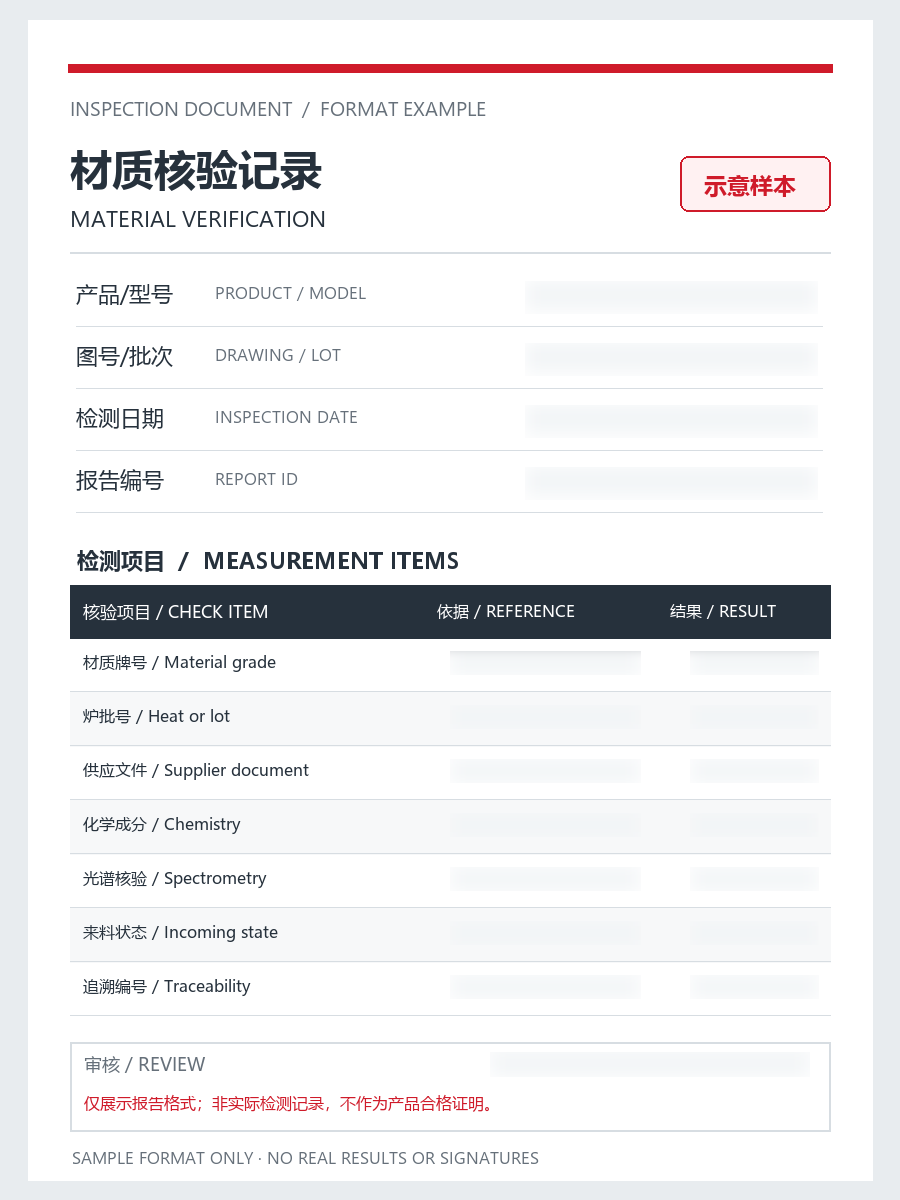
材质核验记录
示意样本 · 具体数据已遮蔽
有图纸、样品或型号需要报价?
发送给我们的技术团队,确认规格后即刻回复报价方案。